 EN


Tsim Kev Xaiv rau Thermally Broken Aluminium Windows
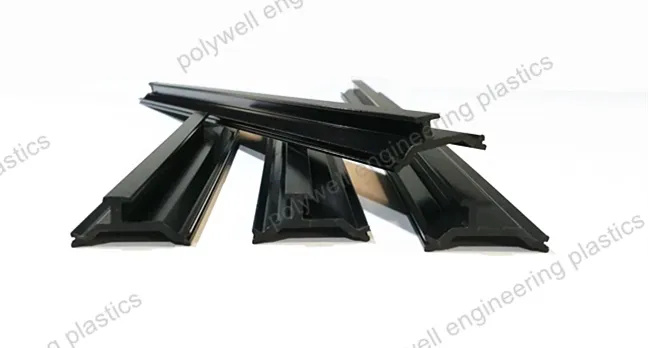
POLYWELL muaj kev ua haujlwm siab thermal so strips rau lub zog-npaum txhuas qhov rais, txhim kho thermal thiab suab rwb thaiv tsev nrog precision tsim.
Saib ntxiv
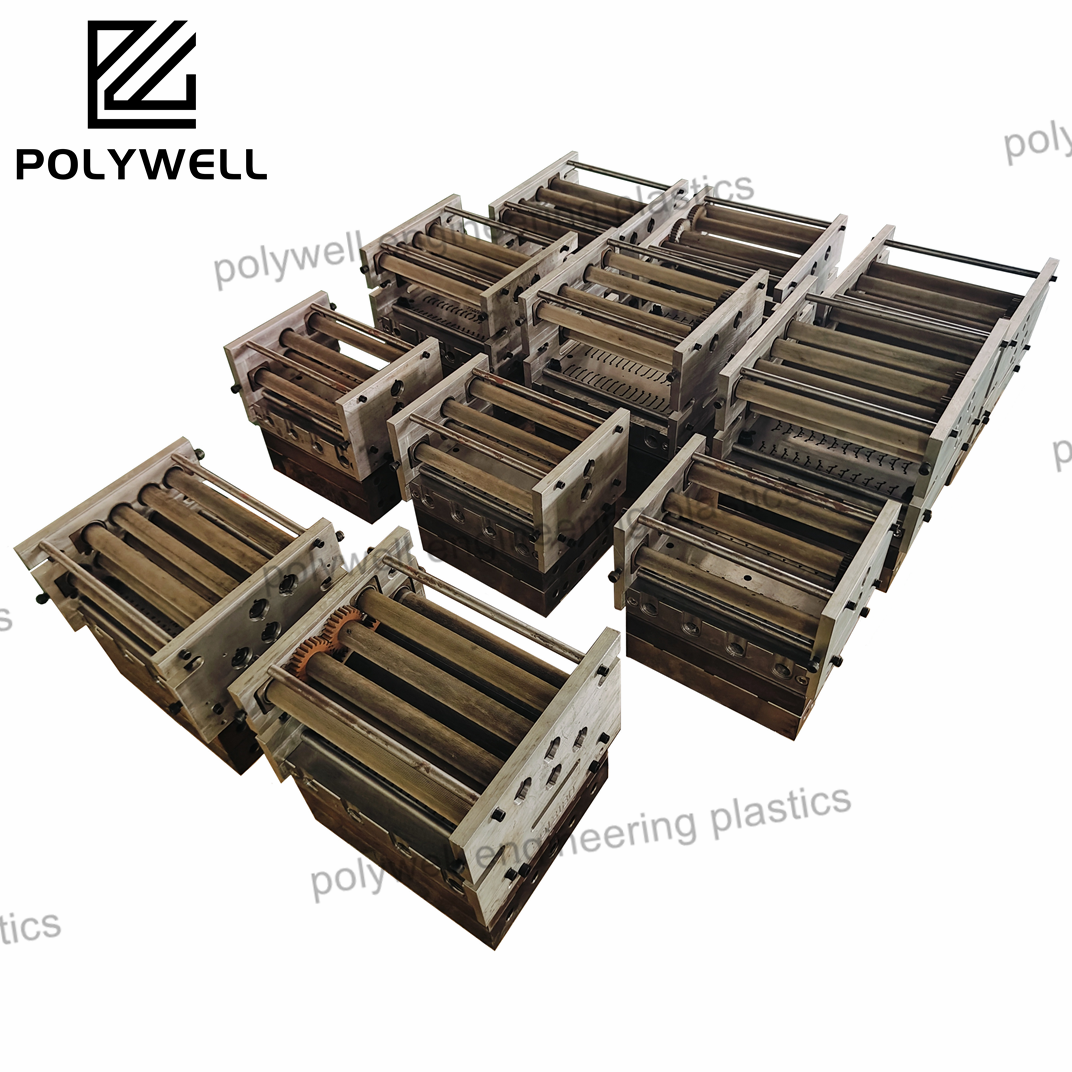
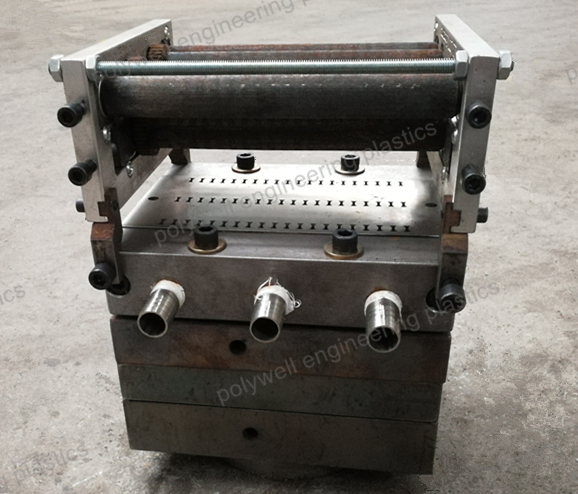
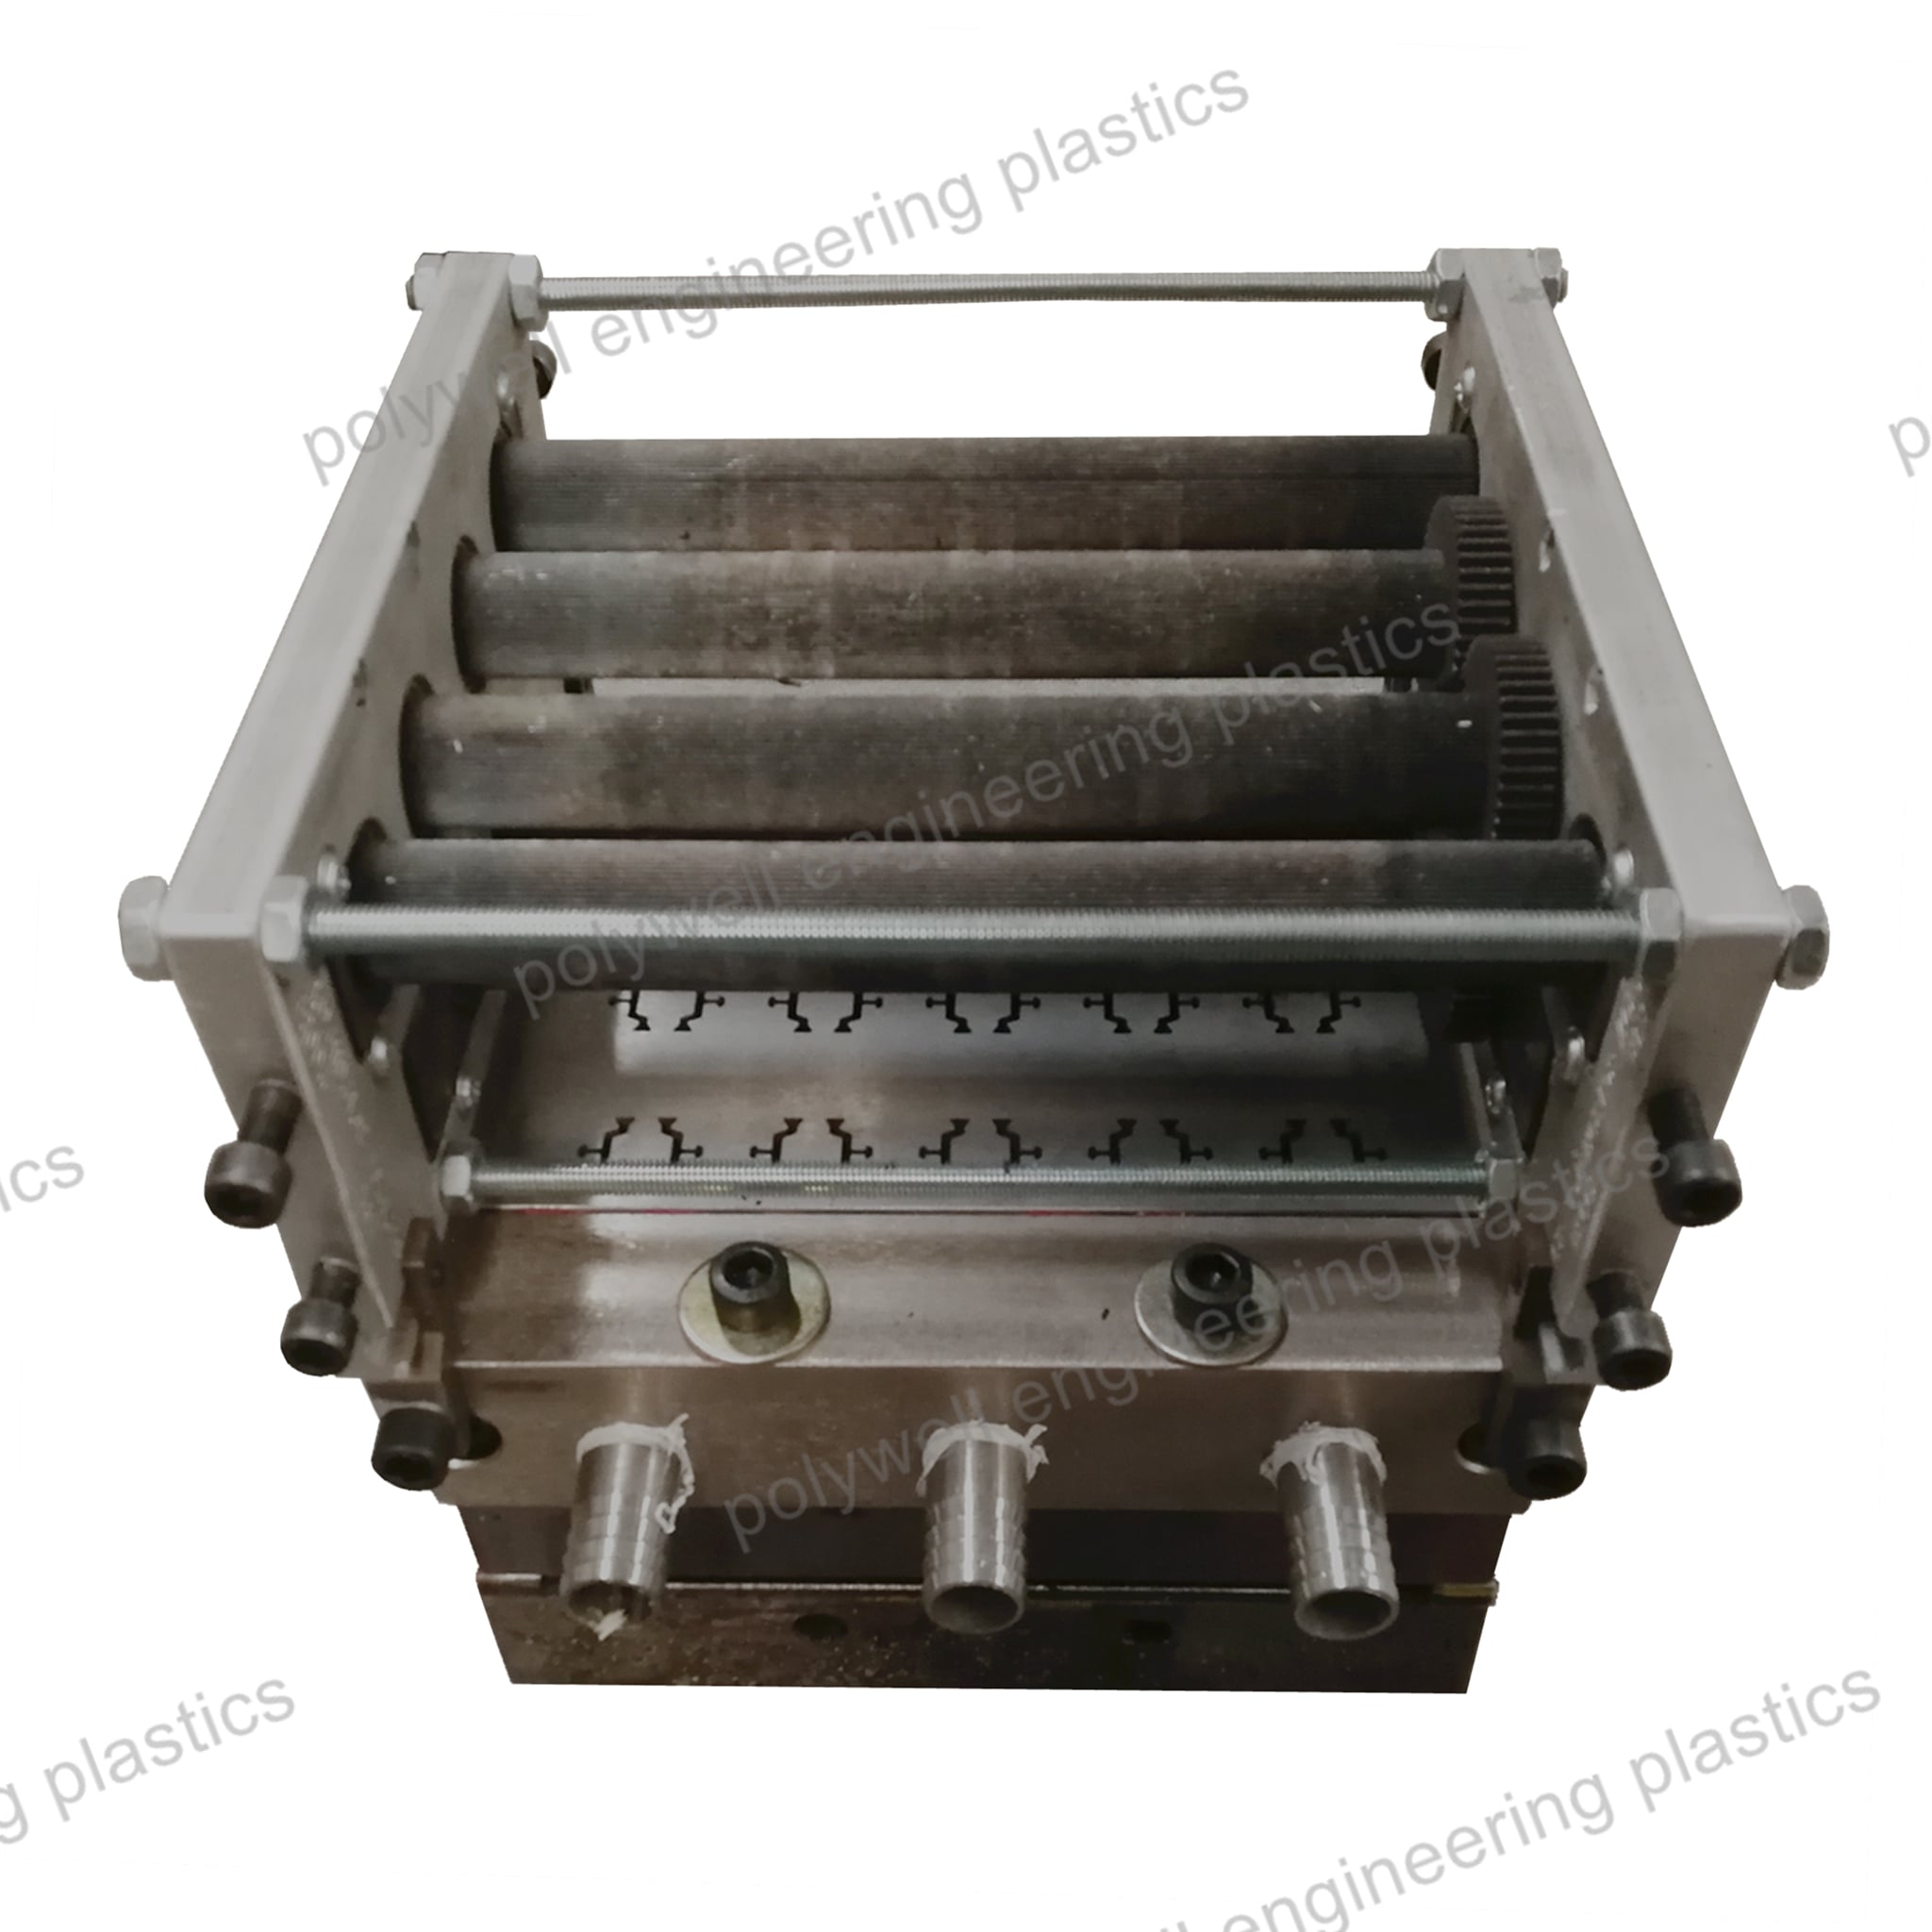
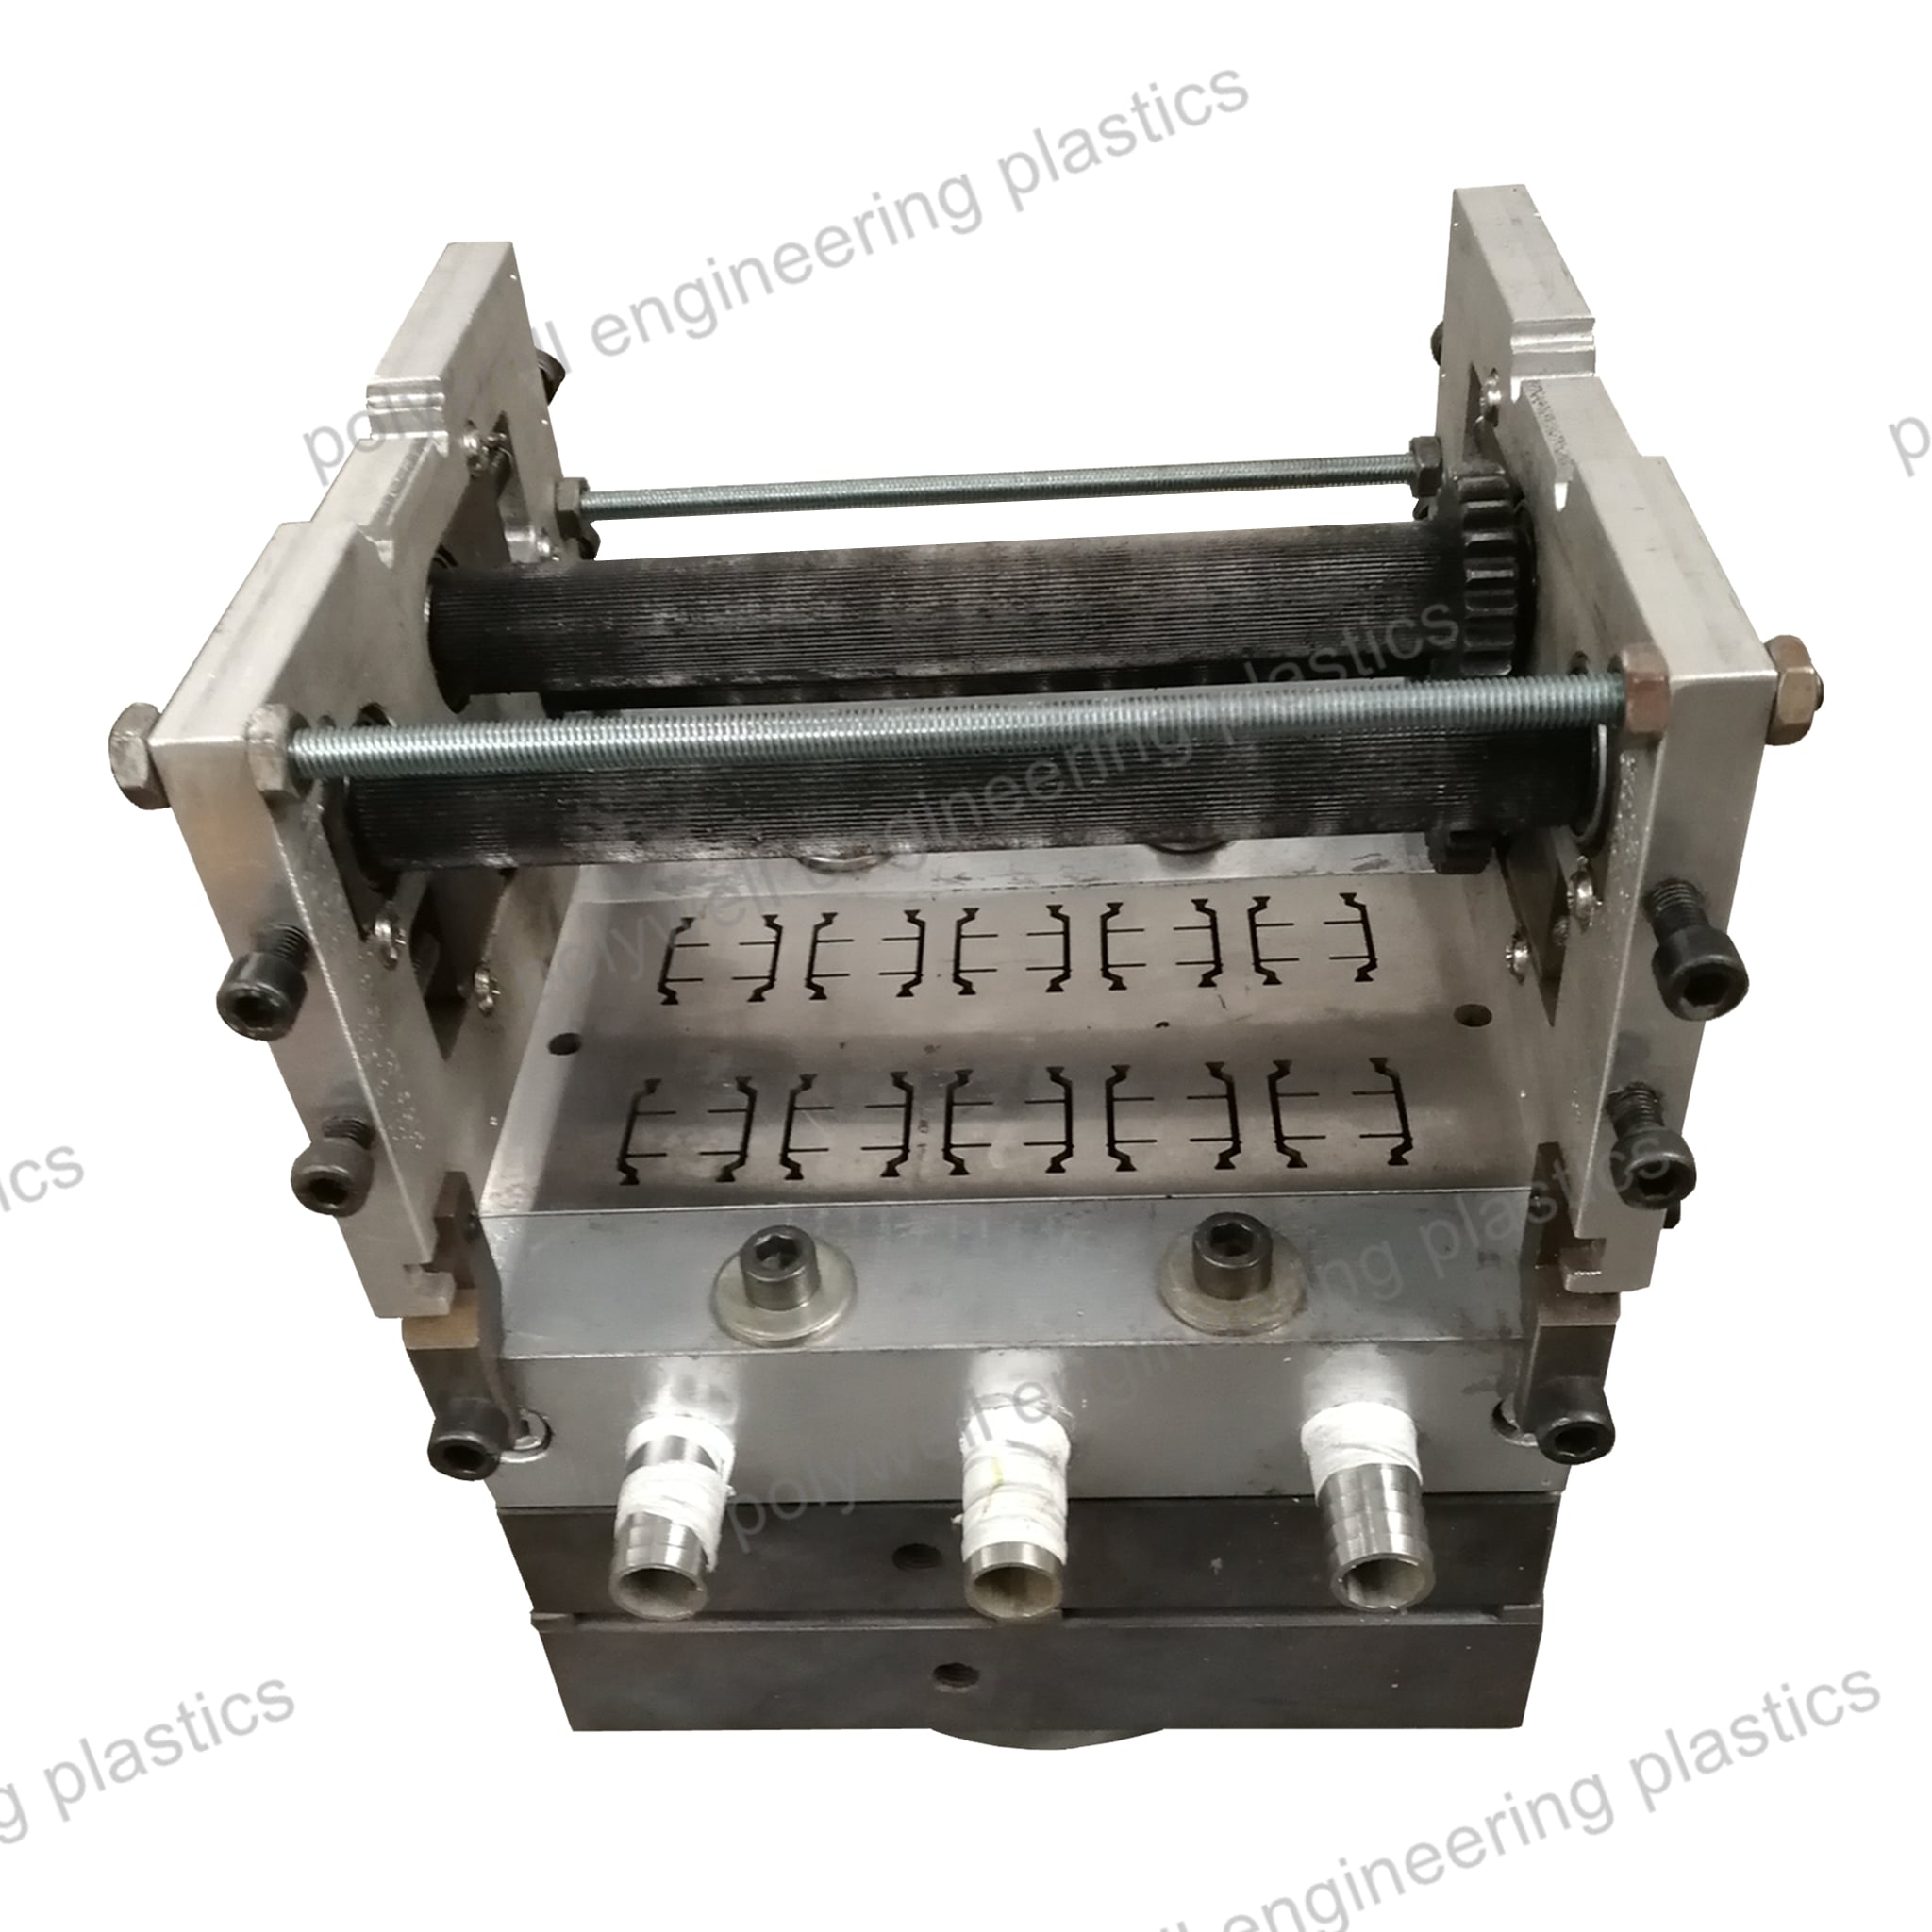
Txoj kab duab, nyob rau hauv nws qhov tshaj tawg txaus siab, yog chav siv tshuaj meej meem uas tswj xyuas txog kev pib thiab siv dej sib thooj nyob rau hauv daim kab sib thooj. Nws yog qhov chav uas tsim tawm polymer ib puag ncig mus rau ib qhov chaw muaj zog. Cov khoom tseem ceeb yog ib lub kab ncaj ncaj nyob hauv ib lub khaub npag tsis tu, muaj tshuaj saib. Lub kab yog qhov tshwm sim tshaj plaws, tsim los ntawm ib qho geometry tshwj xeeb kom ua tau ntau yam txhij txhib thaum cov khoom rov qab mus rau sab nraud. Qhov chaw xa khoom tuaj yeem muab cov khoom nrog los ntawm qhov khoob; qhov chaw sib ntxiv lossis qhov chaw rov qes yuav tsum ruaj khov thiab, los ntawm kev sib sau ua ke ntawm kev tso tshuaj los ntawm khaub npag thiab kev tso zog los ntawm kev kuaj, yuav tshem tawm nws; thaum kawg, qhov chaw muaj peev xwm yuav tsum sib luag zoo li dej thiab tsim zog kom tso nws tawm los ntawm qhov chaw tshem tawm. Txoj kab duab muaj peev xwm tshwm sim los ntawm qhov ntev ntawm lub kab (xwb, 60mm, 90mm) thiab qhov ntev rau qhov ntev-to-diameter (L/D) ratio, uas feem ntau nyob rau hauv 24:1 mus rau 36:1 rau tib neeg thermoplastics, thiab qhov L/D ratio siab dua yuav pab tau ntau dua rau kev tshem tawm thiab sib luag zoo dua. Qhov kev tso zog yuav pab tau rau lub kab rov qab, thiab qhov kev tso tshuaj thiab sov yuav tswj xyuas kev tso tshuaj. Txawm hais tias ib lub extruder yog ib qhov chaw siv tshuaj meej meem, tab sis nws tus output yog ib txwm tshwm sim los ntawm kev sib cuag zoo ntawm cov chav siv tshuaj upstream thiab downstream kom muaj kev ua lag luam zoo.
27
Nov
10
Dec
28
Mar
29
Aug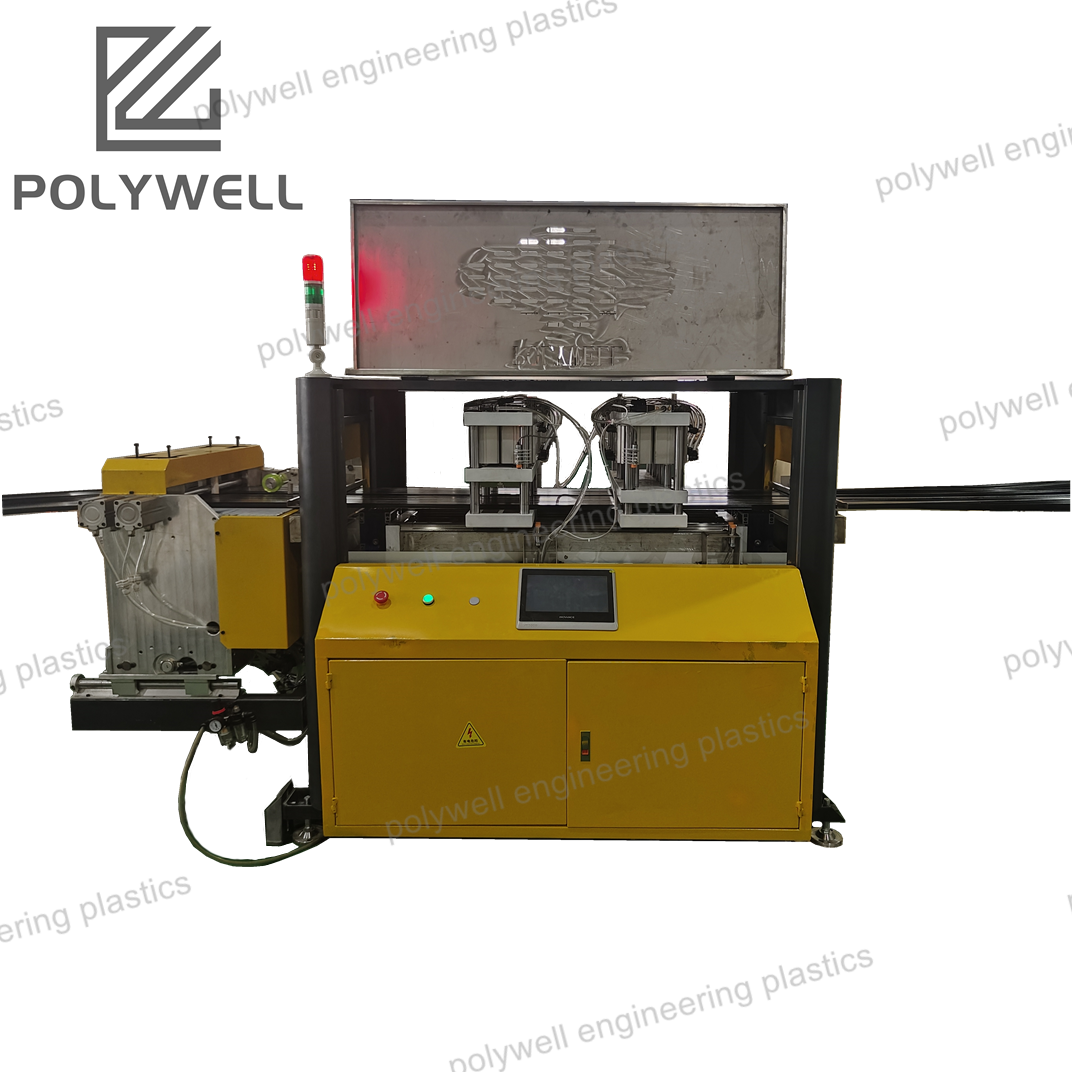
POLYWELL specializes nyob rau hauv PA66 thermal rwb thaiv tsev strips, muab polyamide granules, extruders, pwm, winding tshuab, thiab cov kev pab cuam ib-nres customization.
Jinfeng Town, Zhangjiagang City, Suzhou City, Jiangsu Province, Suav teb
Copyright © 2024 Suzhou Polywell Engineering Plastics Co., Ltd. Kev Ceeb Toom Siab